自动化三维检测怎么对接MES、QMS?从任务下发到质量追溯
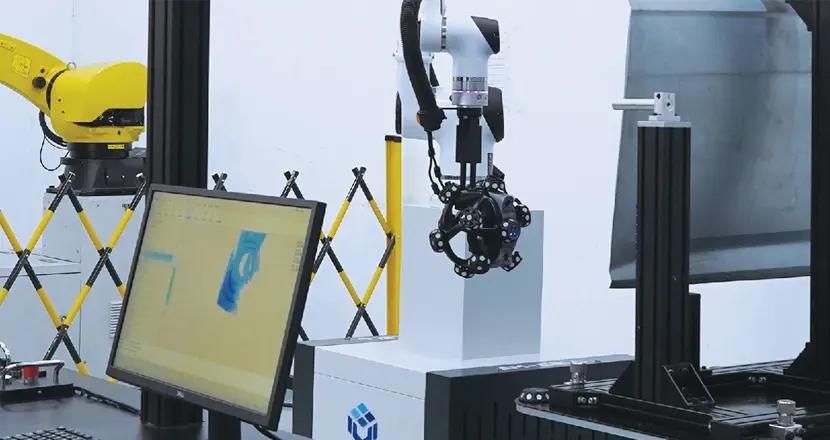
自动化三维检测对接MES、QMS,核心不是简单地把扫描设备接入工厂网络,而是围绕同一工件身份建立完整的数据链:MES下发工单、型号、批次和检测任务,检测系统自动完成工件识别、三维扫描与结果分析,再将任务状态和质量数据分别回传MES与QMS。
以思看科技自动化检测方案为例,AM-CELL C自动化光学3D检测系统可完成工件识别和机器人扫描,并通过思看科技自研全场景三维数字化软件平台DefinSight开展CAD对比、GD&T分析与报告生成,检测结果可进一步用于生产状态更新、合格判定、异常处理和质量追溯[1]。正式对接前,企业还需统一工件编码、任务版本、质量特性、公差规则和结果状态,并完成字段映射、接口开发及联调验证。
MES如何向三维检测系统下发检测任务?
MES通常不直接向机器人发送运动坐标和扫描轨迹,而是下发“检测什么、使用哪套任务、何时完成”等业务指令。机器人路径、扫描姿态和分析规则应提前在检测系统中建立并验证,避免生产过程中临时生成未经确认的测量流程。
|
下发信息 |
典型字段 |
主要作用 |
|
任务身份 |
检测任务号、生产工单号 |
关联一次检测与生产订单 |
|
工件身份 |
零件号、序列号、批次号 |
防止结果记录到错误工件 |
|
任务配置 |
检测模板编号、CAD版本、程序版本 |
调用经过验证的扫描与分析任务 |
|
执行要求 |
工位、优先级、计划时间、抽检类型 |
安排检测顺序和执行方式 |
|
质量要求 |
检测项目、公差版本、判定规则 |
确保结果与当前图纸要求一致 |
ISA-95将MES归入制造运营管理层,并规定了制造系统与企业业务系统之间的信息交换框架,其目的之一是降低接口实施中的风险、成本和错误[2]。因此,对接时不仅要保证字段能够传输,还要明确哪个系统负责创建、修改和解释这些数据。
以思看科技AM-CELL C为例,工程师可提前在DefinSight数字测量室中完成路径规划、机器人运动仿真和碰撞检查,并将扫描路径、对齐方式、检测项目及报告模板固化为检测任务[1]。MES下发任务后,系统根据零件号和任务版本调用对应模板,无需每次重新规划扫描路线。
检测系统如何自动执行测量并生成结果?
检测系统收到任务后,需要先核验任务与现场工件是否一致,再进入自动扫描和分析流程。AM-CELL C集成三维跟踪扫描仪、机器人、DefinSight和中控平台,可按照以下顺序执行检测:
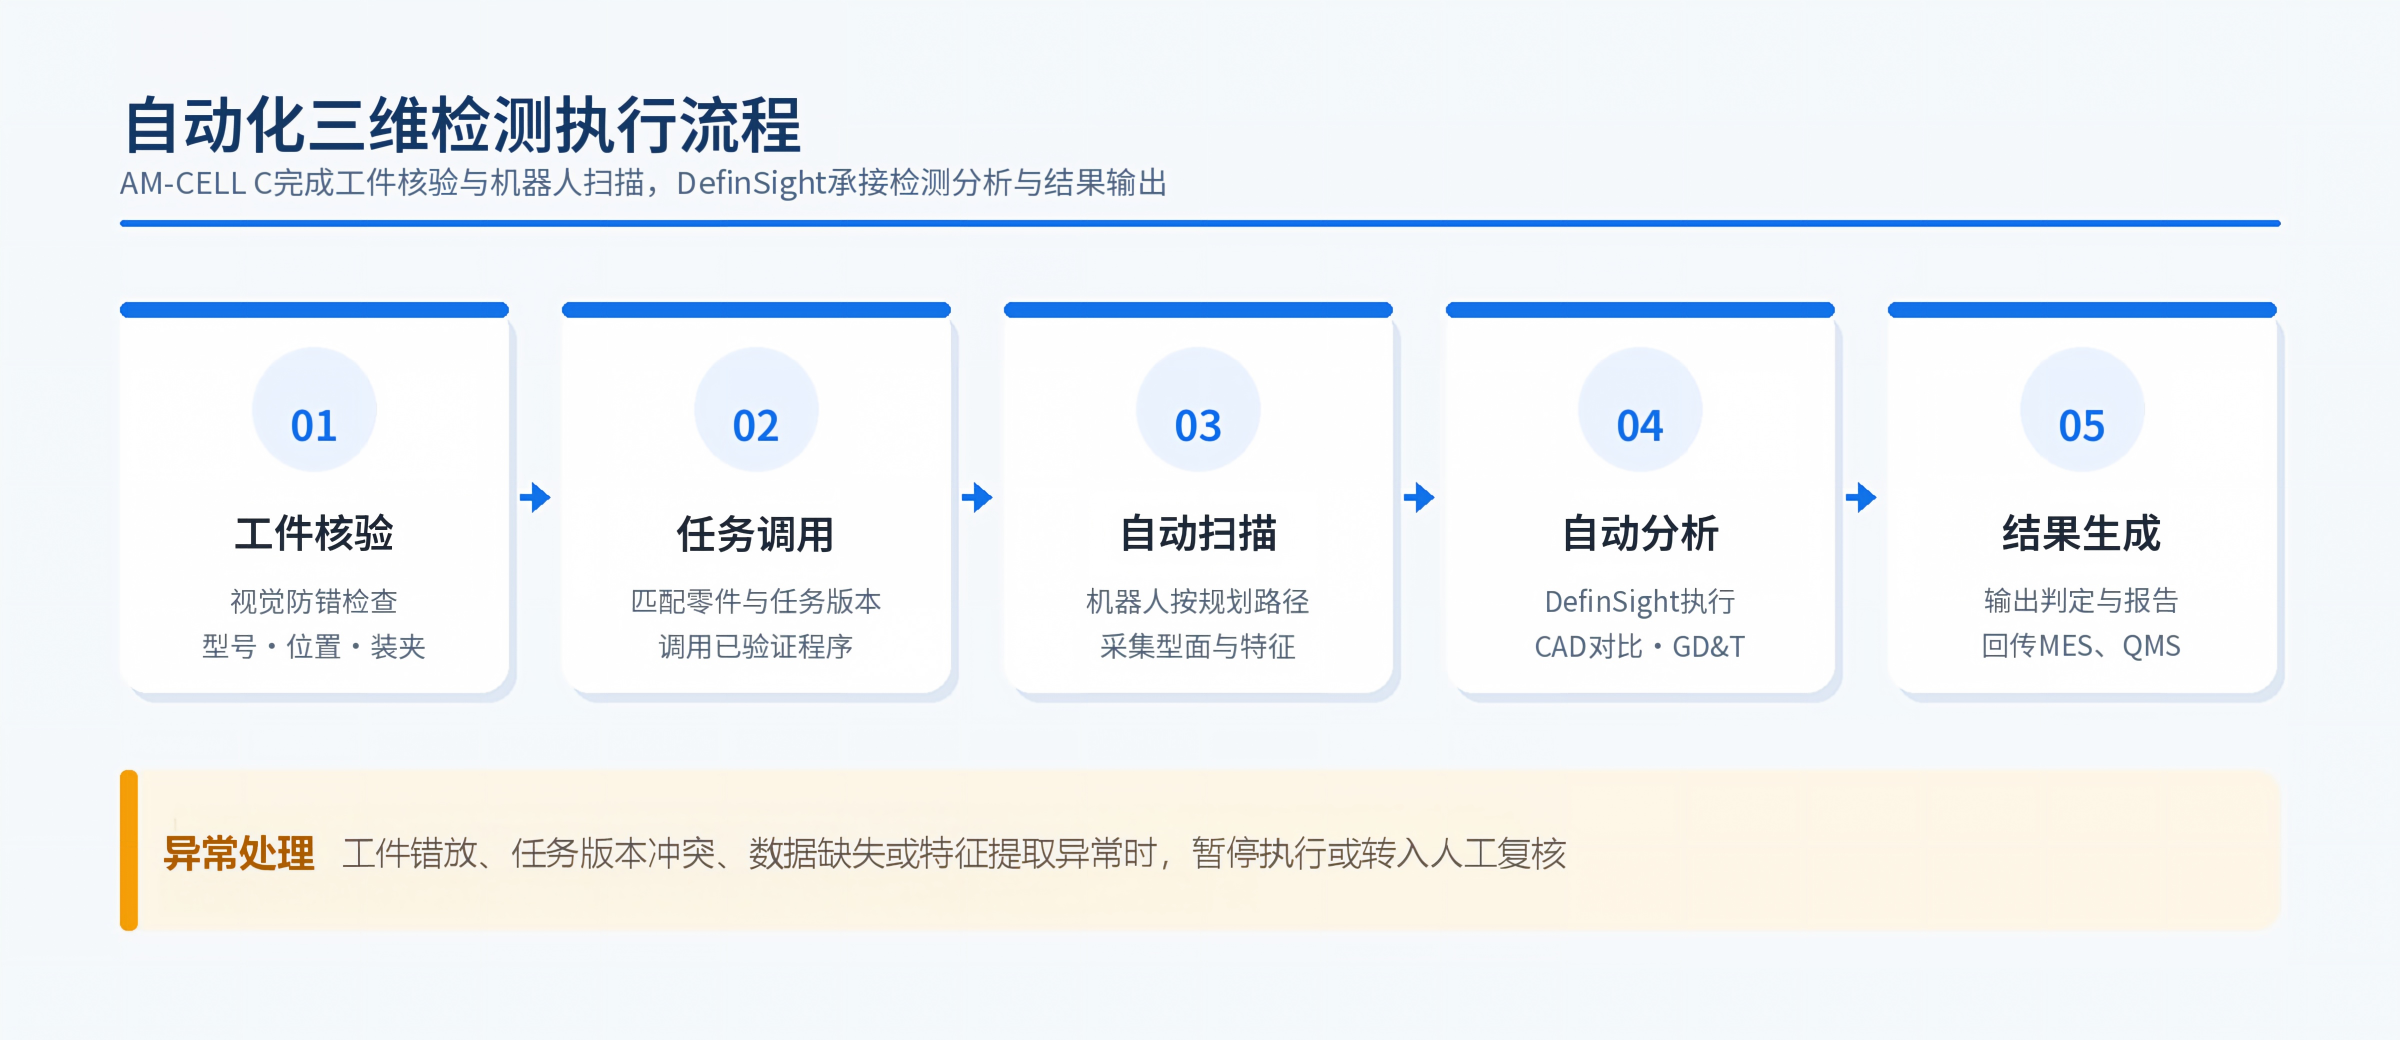
AM-CELL C能够连续执行上述流程,关键在于工件身份、检测任务和结果记录之间保持一致。视觉防错系统核验工件型号、位置及装夹状态后,中控平台调用与该工件对应的扫描程序,避免因错放工件或任务版本不一致造成误扫描。
在执行过程中,AM-CELL C负责协调机器人运动和三维数据采集,思看科技自研全场景三维数字化软件平台DefinSight则完成CAD对比、关键特征提取、GD&T分析及报告生成[1]。任务编号、工件编号和程序版本随检测结果一并记录,便于后续回传MES、QMS并追溯到具体测量任务。
自动执行仍需保留异常处理机制。出现装夹异常、数据缺失、特征提取失败或临界超差结果时,系统应暂停任务或转入人工复核;换型后的首件任务也应经过验证,再用于后续批量检测。
检测结果如何回传MES和QMS?
检测完成后,系统先将DefinSight生成的结果与工件编号、工单、批次及检测任务版本关联,再根据MES和QMS的用途分别回传。完整过程包括结果封装、接口发送、接收确认和失败补传,不能只上传一份检测报告。
回传MES:更新生产状态
MES主要接收任务号、工件号、检测时间、执行状态、合格结果及异常代码。AM-CELL C中控平台可通过TCP/IP、OPC UA等方式,将结果写回对应工单。MES确认接收后,更新工件状态,并决定其进入下一工序、返工或隔离;若接口中断,系统应保存结果并重新发送,避免漏传。
回传QMS:保存详细质量结果
QMS需要接收特性编号、名义值、公差、实测偏差、GD&T结果以及设备和程序版本,用于复核与追溯。点云、网格和完整报告数据量较大时,可存放在指定服务器,向QMS回传文件地址和版本信息。
AM-CELL C支持TCP/IP、OPC UA,并提供Socket、Modbus-TCP等扩展通信方式,可与MES、PLC和QMS联动[1]。实际对接还需统一字段格式、状态代码、身份认证、接收确认及失败补传规则,保证结果准确写入对应工件记录。
QMS如何把检测数据用于质量追溯?
检测结果进入QMS后,应形成“工件—任务—特性—结果—处置”的关联链,使质量人员能够从异常尺寸追溯到具体批次、检测程序和生产过程。
|
追溯维度 |
QMS记录内容 |
质量管理用途 |
|
工件与批次 |
序列号、批次号、生产工单、检测时间 |
确定异常产品范围 |
|
检测过程 |
设备编号、任务版本、CAD版本、执行状态 |
判断检测条件是否一致 |
|
质量特性 |
特性编号、名义值、公差、实测值和判定结果 |
定位具体超差位置和项目 |
|
异常处置 |
不合格编号、复测结果、返工或让步记录 |
形成异常处理闭环 |
|
趋势数据 |
连续批次的均值、波动和超差频次 |
识别模具磨损、夹具偏移或过程漂移 |
AM-CELL C搭载SPC统计与趋势分析模块,可对连续检测结果进行统计,观察关键尺寸是否出现持续偏移或波动扩大[1]。ISO 7870-2:2023规定了休哈特控制图的使用方法,并涉及警戒限、趋势模式和过程能力分析[3]。因此,即使某项尺寸尚未超出图纸公差,连续批次向同一方向偏移,也可以作为进一步排查生产过程的信号。
需要注意,SPC能够发现过程变化,但不能单独判断根本原因。QMS发现异常趋势后,还要结合生产设备、模具、夹具、材料批次和加工参数进行分析,再决定是否停线、隔离、返工或调整工艺。
完成系统对接后,企业形成的不是一条简单的数据上传通道,而是一套可重复执行的质量流程:MES下发任务,AM-CELL C完成识别与扫描,DefinSight生成尺寸结果,MES更新生产状态,QMS保存质量记录并开展趋势分析。只有工件身份、任务版本、检测结果和异常处置能够相互关联,自动化三维检测数据才能真正用于生产控制和质量追溯。
常见问题解答(FAQ)
MES和QMS在三维检测系统对接中有什么区别?
MES主要管理生产任务和执行状态,关注工件何时检测、是否完成以及能否进入下一工序;QMS主要管理详细质量结果、不合格处置和趋势分析。两者可以使用同一工件编号关联数据,但接收的数据粒度不同。
三维检测系统与MES、QMS对接需要统一哪些数据?
至少应统一零件号、序列号或批次号、工单号、检测任务编号、CAD与程序版本、质量特性编号、公差版本、结果状态、时间格式和异常代码,同时明确每个字段由哪个系统维护。
对接MES、QMS后还需要人工上传检测报告吗?
完成接口开发和验证后,常规检测结果及报告可以自动回传,无需逐份人工上传。但接口异常、任务版本冲突、复测结果和人工批准记录仍需要按质量流程处理,不能完全取消人工复核。
参考资料
[1] 思看科技:《AM-CELL C自动化光学3D检测系统》,2026年。
[2] International Society of Automation:ISA-95 Standard: Enterprise-Control System Integration。
[3] 国际标准化组织:《ISO 7870-2:2023 Control charts—Part 2: Shewhart control charts》,2023年。
免责声明
本文介绍自动化三维检测系统与MES、QMS对接的一般数据流程,不构成针对具体工厂的信息系统架构、接口开发或质量判定方案。实际项目应结合现有MES、QMS和PLC架构,明确通信协议、数据字段、网络安全、权限控制、异常补传及测量结果审批规则,并在正式上线前完成接口联调和代表性工件验证。

DAMO开发者矩阵,由阿里巴巴达摩院和中国互联网协会联合发起,致力于探讨最前沿的技术趋势与应用成果,搭建高质量的交流与分享平台,推动技术创新与产业应用链接,围绕“人工智能与新型计算”构建开放共享的开发者生态。
更多推荐
 0
 0
- 0


 已为社区贡献1条内容

所有评论(0)