半导体封装从入门到入行:芯片的铠甲与桥梁
一、问题背景:封装到底是什么?为什么芯片不能"裸着"出货?
我在FAB做薄膜工程师的时候,第一次接触封装车间时有一个很深的困惑:**晶圆都做好了,为什么不能直接出货?为什么要费这么大劲把芯片从晶圆上切下来,再用一堆塑料/陶瓷包起来?**
后来跟封装厂的老工程师聊,才理解了这背后的逻辑。芯片(Die)本质上是一块非常脆弱的硅片:
• 硅的莫氏硬度只有6.5,但非常脆,轻轻一摔就碎
• 芯片上的金属引脚(Pad)只有几十微米粗,任何物理接触都会损坏
• 芯片内部是极其精密的纳米级电路,直接暴露在空气中会氧化、受潮、吸附颗粒
• 芯片工作时会产生热量,需要散热通道
更重要的是:芯片需要跟PCB(印刷电路板)连接,才能真正工作。晶圆上的Pad间距是几十微米,而PCB上的焊盘间距是几百微米,两者之间需要一个"翻译官"——这就是封装。
**封装有四大核心功能:**
① **机械保护**:保护芯片免受物理冲击、振动、潮湿和污染
② **电气连接**:通过引脚/焊球把芯片的电路连接到PCB上(充当"桥梁")
③ **散热管理**:将芯片工作时产生的热量传导出去(高级封装有复杂的热管理设计)
④ **尺寸适配**:把微米级的芯片Pad转换为毫米级的PCB焊盘(封装是"放大器")
算一笔账:一片晶圆能切出500颗芯片,每颗芯片的封装成本是 5~30美元(依封装类型不同),封装总产值 = 500 × $10 = $5000。而那片晶圆的FAB成本大约 $1000~15000。所以封装是半导体产业链中规模最大、最关键的环节之一。
二、技术原理:封装是怎么一步步把晶圆变成芯片的?
封装的核心是7步前道工序(Front-End Packaging)。这7步环环相扣,任何一步出问题,后面的封装就会全部报废。
**2.1 减薄(Back Grinding, BG)**
晶圆出厂时的标准厚度是 775μm(300mm晶圆)或 625μm(200mm晶圆)。但对于大多数应用来说,这个厚度太厚了——既增加了芯片体积,也影响散热。
减薄工序分两步:
• **粗磨**(Back Grinding):用直径 300mm 的钻石砂轮研磨片,将晶圆从背面减薄到约 200μm
• **精磨**(Fine Grinding/Dry Polish):进一步减薄到目标厚度,并改善表面粗糙度
减薄的最终厚度取决于封装类型:
• QFN/BGA 封装:通常要求 200~300μm
• 薄型 CSP:要求 100~150μm
• 超薄 SiP:要求 < 80μm(这是先进封装的要求,挑战极大)
减薄太薄会导致晶圆翘曲(Warpage)——晶圆变薄后,残余应力释放会导致弯曲。翘曲过大就无法进行后续的切割工序。我见过最离谱的案例是:某FAB把一片wafer磨到了 50μm,结果整片wafer像薯片一样碎掉了。减薄的"极限厚度"取决于晶圆材质、减薄工艺和后续处理能力。
**2.2 切割(Dicing)**
减薄后的晶圆被贴在一层蓝膜(Blue Tape/Dicing Tape)上,用旋转的金刚石刀片(刀片厚度 20~50μm)切割成独立的芯片(Die)。
切割的关键参数:
• 刀片转速:通常 30,000~40,000 rpm
• 进刀速度:100~300 mm/s(太快导致崩边,太慢效率低)
• 冷却水:DIW(去离子水)持续冷却刀片和冲走碎屑
切割质量的关键指标:
• 切口宽度(Kerf):20~50μm
• 崩边(Chipping):< 10μm(芯片边缘的微裂纹)
• 切割道宽度:约 60~80μm(越小越好,可以切出更多芯片)
**2.3 贴片(Die Bonding / DB)**
切割后的芯片被取放机(Pick & Place)从蓝膜上取起,贴装到引线框架(Leadframe)或基板(Substrate)上。
贴片的材料选择很重要:
• **导电银浆**(Conductive Epoxy):导热导电,固化温度 150°C,价格便宜
• **绝缘胶**(Non-conductive Epoxy):仅机械粘接,用于有背面电绝缘要求的芯片
• **焊料**(Solder Die Attach):高导热,应用于功率器件
• **DAF(Die Attach Film)**:薄膜状,厚度均匀性好,适合薄型封装
贴片精度要求:±10μm(引脚间距越来越小,对精度要求越来越高)
**2.4 键合(Wire Bonding, WB)**
这是最经典的芯片电气连接方式:用细金属线(Al wire 25μm 或 Cu wire 18~25μm)把芯片上的 Pad 连接到引线框架的 Lead 上。
键合的三大要素:热(Heat)、超声(Ultrasonic)、压力(Force)——这就是"热超声键合"(Thermosonic Bonding)的原理:
• 金属线端部在超声振动下局部软化
• 在压力和热的作用下与Pad形成原子级冶金结合
• 形成楔形(Wedge)或球形(Ball)键合点
键合质量的关键参数:
• 键合强度(Bond Strength):拉力 > 5g(25μm Al线)
• 剪切强度(Shear Strength):> 3g
• 线弧高度(Wire Loop Height):10~300μm
• 线弧长度:最长可达 10mm(长线键合容易下垂)
**2.5 塑封(Molding)**
用环氧树脂模塑料(EMC, Epoxy Molding Compound)把芯片、键合线和引线框架包覆成型,保护内部结构免受潮湿、机械冲击和污染。
塑封的主流工艺是**传递模塑(Transfer Molding)**:
• EMC 被加热到 175~185°C,变成低粘度流体
• 在高压(5~10 MPa)下被"推送"进模具腔体
• 填充模具后固化 120~180秒
塑封的质量控制重点:
• 气泡/空隙:X-ray 检测,内部气泡 > 2% 即为不良
• 溢料(Flash):树脂溢出到引脚区域,影响后续电镀和焊接
• 后固化(Post-Mold Cure):塑封后 175°C 继续固化 3~6小时,消除内部应力
**2.6 切筋成型(Trim & Form)**
塑封完成后,整片引线框架被连接在一起,需要分离成独立封装。切筋成型工序完成:
• **去溢料(Deflash)**:去除引脚上的多余树脂
• **电镀(Plating)**:在引脚上镀 Sn/Pb 或无铅 Sn(保证可焊性)
• **切筋(Trim)**:切断引脚与框架的连接
• **成型(Form)**:把引脚弯曲成特定形状(如DIP的双列直插形状)
**2.7 打标(Marking)**
最后一道工序:在封装表面用激光刻印产品型号、批号、追溯码等信息。打标内容必须:
• 清晰可读(OCR识别率 > 99.9%)
• 耐摩擦(通过MIL-STD-883摩擦测试)
• 符合客户要求(部分要求激光刻蚀深度 > 50μm)
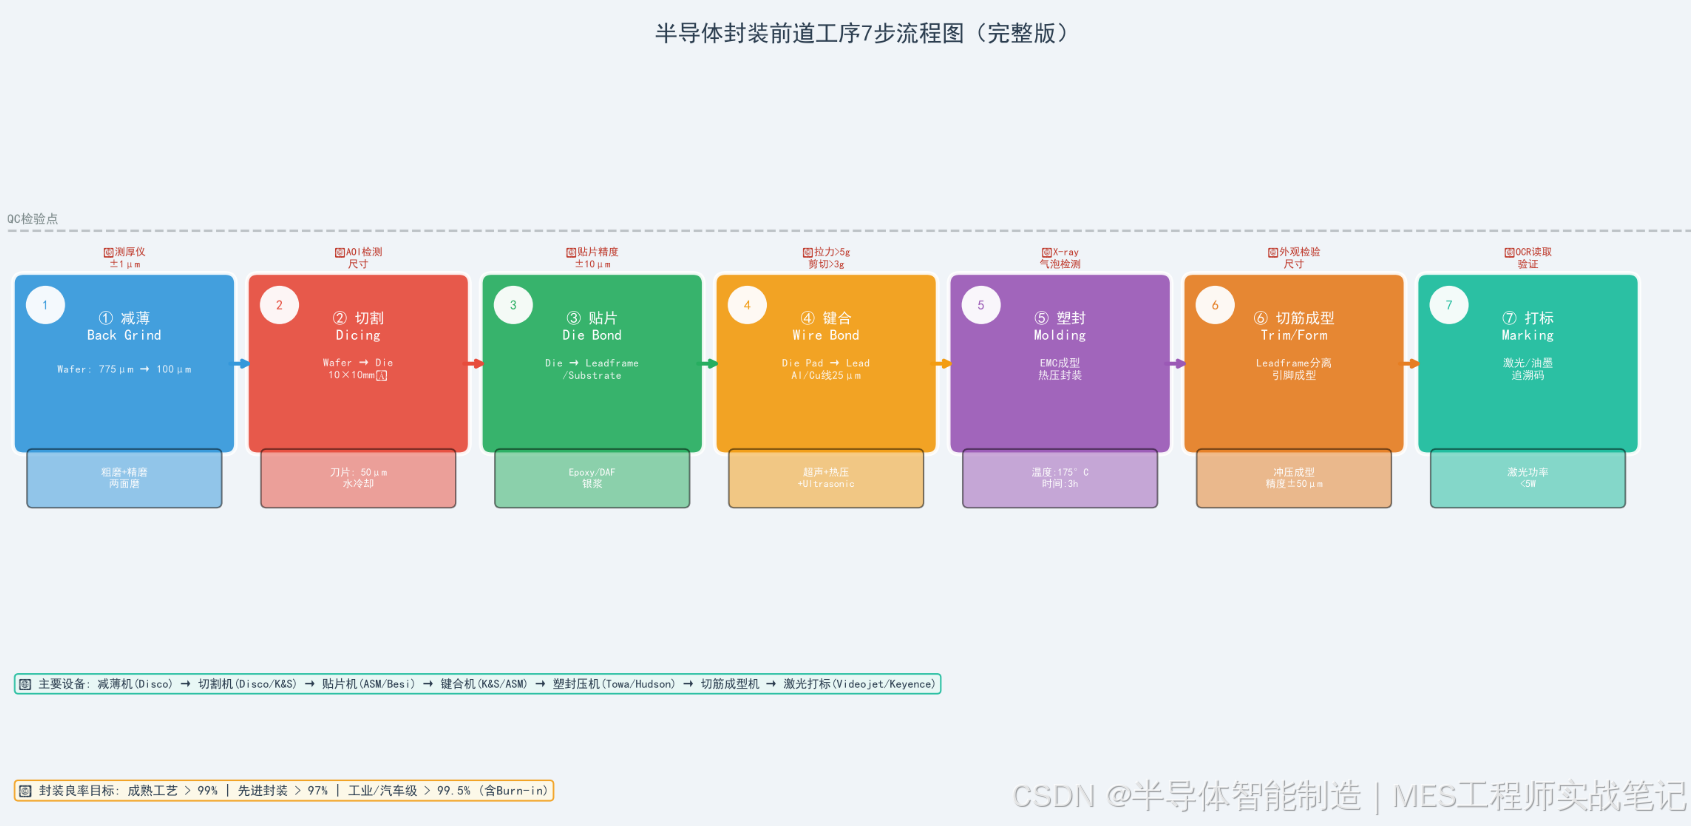
▲ 图1:半导体封装前道7步工序完整流程 — 每一步都有严格的QC检验点
三、实战细节:封装类型的演进与关键品质控制
**3.1 封装类型大演进:从DIP到3D堆叠**
封装类型的发展史,就是一部"更小、更多、更强"的技术进化史:
**DIP(双列直插封装,1970s)**:最原始的封装,引脚从封装两侧向下弯折,可以插到PCB的通孔里。引脚数最多64个,封装面积大,现在只用于一些简单IC和教学场景。
**SOP/QFP(方形扁平封装,1980s)**:引脚从四面伸出,贴装到PCB表面。QFP(Quad Flat Package)是多pin数IC的主流封装,引脚间距从1.27mm缩小到0.4mm。
**BGA(球栅阵列封装,1990s)**:用焊球(Solder Ball)代替引脚,I/O密度大幅提升。BGA的焊球直径 0.6~0.76mm,排列成矩阵,是CPU/GPU/AP等高性能芯片的首选封装。
**CSP(芯片级封装,2000s)**:封装面积接近芯片本身,是体积最小化的极致追求。WLCSP(Wafer Level CSP)直接在晶圆上进行封装后再切割,封装面积等于裸芯片面积。
**3D-IC(立体堆叠封装,2010s至今)**:这是封装技术的重大突破。3D堆叠通过TSV(Through-Silicon Via,硅通孔)技术,把多个芯片垂直堆叠在一起,大幅提升带宽、降低功耗、缩小封装体积。
典型3D封装案例:
• **HBM(High Bandwidth Memory)**:把多颗DRAM芯片堆叠,通过TSV连接,目前HBM3带宽可达 > 1TB/s
• **3D V-Cache**:AMD在CPU上堆叠3D V-Cache,L3缓存容量提升3倍
• **SoC+DRAM整合**:手机AP中常见的PoP(Package on Package)封装,AP和DRAM叠在一起
**3.2 封装品质控制:不良品的"画像"**
封装环节的不良模式主要有以下几类,每一种都有明确的检测和处置方法:
① **开路(Open)**:键合点未形成有效连接,超声功率或温度不足是主因
→ 检测方法:导通测试(Open/Short Test),不良率通常 < 0.1%
② **短路(Short)**:引脚之间意外连接,溢料或焊球桥接是主因
→ 检测方法:同上,成品测试可发现
③ **塑封气泡(Void)**:X-ray 检测,气泡面积 > 2% 为不良
→ 主因:EMC填充不足,模具设计或注塑参数问题
④ **分层(Delamination)**:芯片与塑封体之间出现间隙
→ 主因:潮气侵入(MSL等级不够)、热膨胀系数(CTE)失配
→ 检测方法:SAT(超声波扫描显微镜)
⑤ **键合线偏移(Wire Sweep)**:塑封时冲力导致线弧变形
→ 标准:线弧偏移 < 10%
→ 高风险:长线键合(> 5mm)更容易发生
四、关键数据:封装工序核心参数速查
|
工序 |
关键参数 |
典型值/范围 |
不良后果 |
检测方法 |
|
减薄 |
目标厚度 |
100~450μm |
翘曲/碎裂 |
测厚仪±1μm |
|
减薄 |
粗糙度 Ra |
< 0.5μm |
后续工艺不良 |
表面轮廓仪 |
|
切割 |
刀片厚度 |
20~50μm |
崩边/碎裂 |
AOI/显微检测 |
|
切割 |
崩边尺寸 |
< 10μm |
裂纹扩展 |
SEM |
|
贴片 |
贴片精度 |
±10μm |
位置偏移 |
X射线 |
|
贴片 |
粘接强度 |
> 5kgf/cm² |
脱落 |
拉力测试 |
|
键合 |
键合拉力 |
> 5g (25μm Al) |
开路 |
拉力测试 |
|
键合 |
剪切力 |
> 3g |
开路 |
剪切测试 |
|
键合 |
线弧高度 |
10~300μm |
短路/下垂 |
X射线 |
|
塑封 |
模具温度 |
175~185°C |
气泡/溢料 |
X-ray |
|
塑封 |
注塑压力 |
5~10 MPa |
包封不满 |
目检 |
|
切筋 |
冲压精度 |
±50μm |
引脚变形 |
影像检测 |
|
打标 |
OCR识别率 |
> 99.9% |
追溯失败 |
自动OCR |
五、对比分析:封装技术的代际对比
封装技术的演进,本质上是在三个维度上不断追求极限:**引脚密度↑(I/O越来越多)**、**封装体积↓(越来越小)**、**电气性能↑(越来越快)**。
| 维度 | DIP时代(1970s) | QFP时代(1980s) | BGA时代(1990s) | CSP时代(2000s) | 3D时代(2010s+) |
|------|---------------|----------------|----------------|-----------------|----------------|
| 引脚数 | 8~64 | 32~216 | 36~2400 | 8~300 | >10000(TSV) |
| 间距 | 2.54mm | 1.27~0.4mm | 0.8~0.35mm | 0.4~0.25mm | 0.05mm(TSV) |
| 封装面积 | ~800mm² | ~400mm² | ~225mm² | ≈Die面积 | 仅堆叠 |
| 封装高度 | ~3.9mm | ~2.5mm | ~1.5mm | ~0.5mm | ~0.4mm |
| 带宽 | < 100MB/s | < 500MB/s | < 10GB/s | < 50GB/s | > 1TB/s |
**先进封装的核心技术挑战:**
1. **TSV(硅通孔)工艺**:在硅片上钻出直径 5~10μm、深度 50~100μm 的通孔,填充铜或钨。TSV的良率和成本是3D封装最大的挑战。
2. **键合对齐精度**:3D堆叠要求芯片之间的对齐精度 < 1μm,挑战极大。
3. **热管理**:多层堆叠导致热量密度极高,需要先进的热界面材料(TIM)和热导通道设计。
4. **测试挑战**:3D-IC封装后无法直接访问内层Die,需要 KGD(Known Good Die)筛选和内建自测试(BIST)。
六、应用建议:封装工程师的实战避坑指南
**坑1:减薄过度导致翘曲报废**
这是新人最容易踩的坑。觉得减薄到 80μm 很薄很"炫",但忘了超薄晶圆的翘曲控制才是核心问题。
我见过一个案例:某封装厂接到一个"超薄封装"需求,要求减薄到 75μm,工程师按经验做了 100μm 没有问题,于是挑战 75μm,结果整批wafer切割时全部碎裂——因为减薄后的应力释放导致了晶圆弯曲半径过小。
**正确做法:减薄前做Wafer Map分析(厚度分布),减薄后测Warpage,确保翘曲半径 > 1m(对于100μm厚度)。** 建议每次新规格量产前进行DOE验证。
**坑2:键合线弧控制不当导致短路**
长线键合(> 5mm)在塑封时容易发生 Wire Sweep——高温树脂流动冲击线弧,导致线弧倾斜甚至触碰相邻键合线,形成短路。
**建议:控制线弧高度(建议 > 线距的 30%),优化塑封的注塑速度和压力曲线。** 极限情况下可以在键合线上方加一层保护涂层。
**坑3:封装后测试漏检B类不良**
封装过程中可能引入一些"半好半坏"的缺陷——芯片在CP测试时是好的,但封装过程中的热应力、机械应力或污染物引入了新的缺陷。如果只依赖CP测试,不做FT测试,就会漏掉这批B类不良品(折损品)。
**建议:建立"CP vs FT良率差异分析"机制,如果CP→FT的良率差超过 2%,必须彻查原因。**
七、进阶方向:Chiplet时代,封装工程师的新战场
**趋势1:Chiplet(小芯片)——摩尔定律的"续命丹"**
Chiplet(裸芯片)是当前半导体界最热的话题之一。传统SoC是把所有功能(CPU、GPU、AI加速器、内存控制器等)全部集成在同一个Die上,但随着工艺越来越贵(3nm晶圆加工费 > 20000美元/片),把"大系统"做成"大芯片"的成本已经高到难以承受。
Chiplet的思路是:**把大芯片拆成多个小芯片(Chiplet),每个Chiplet用最适合的工艺节点分别制造,然后通过先进封装技术(2.5D/3D)集成在一起。**
AMD的EPYC服务器CPU就是Chiplet的代表作:CPU核心(CCD)用7nm制造(因为核心需要最新工艺),I/O芯片用14nm制造(I/O不需要先进工艺),通过2.5D Interposer集成在一起。
**趋势2:UCIe——Chiplet的"通用接口标准"**
2022年,Intel、AMD、ARM、Google等巨头联合推出了UCIe(Universal Chiplet Interconnect Express)标准,定义了Chiplet之间的互联接口规范。UCIe的目标是:让来自不同厂商、不同工艺的Chiplet可以像乐高积木一样自由组合。
**趋势3:面板级封装(PLP, Panel Level Packaging)**
传统封装用圆形晶圆(200mm/300mm)作为基底,而面板级封装用方形面板(510×515mm,比晶圆面积大 3~5倍),可以一次性封装更多芯片,大幅降低单位成本。
三星和日月光等厂商正在推进PLP技术的量产,但面板翘曲控制和均匀性仍是主要挑战。
**趋势4:嵌入式硅桥(EMIB)**
Intel的EMIB(Embedded Multi-die Interconnect Bridge)技术:在封装基板内部嵌入一小块硅桥芯片(Silicon Bridge),实现Chiplet之间的高速互联,绕过传统有机基板的带宽瓶颈,同时比2.5D Interposer的成本更低。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
�� 评论区:你更看好Chiplet还是3D堆叠的未来?在封装行业工作的小伙伴遇到过哪些难忘的坑?留言聊聊吧!

DAMO开发者矩阵,由阿里巴巴达摩院和中国互联网协会联合发起,致力于探讨最前沿的技术趋势与应用成果,搭建高质量的交流与分享平台,推动技术创新与产业应用链接,围绕“人工智能与新型计算”构建开放共享的开发者生态。
更多推荐
 11
 0
- 0


 已为社区贡献7条内容

所有评论(0)