为什么多台数控机床同时运行,产线效率却不一定更高?
有一个挺容易让人想不明白的问题:
车间原来只有一台数控车床,后来增加到三台,按理说产能应该提高不少。可实际生产中,为什么设备越来越多,订单交付还是紧张?
原因可能不是机床不够先进,而是三台设备之间没有真正配合起来。
一、机床加工很快,为什么整条生产线却在等待?
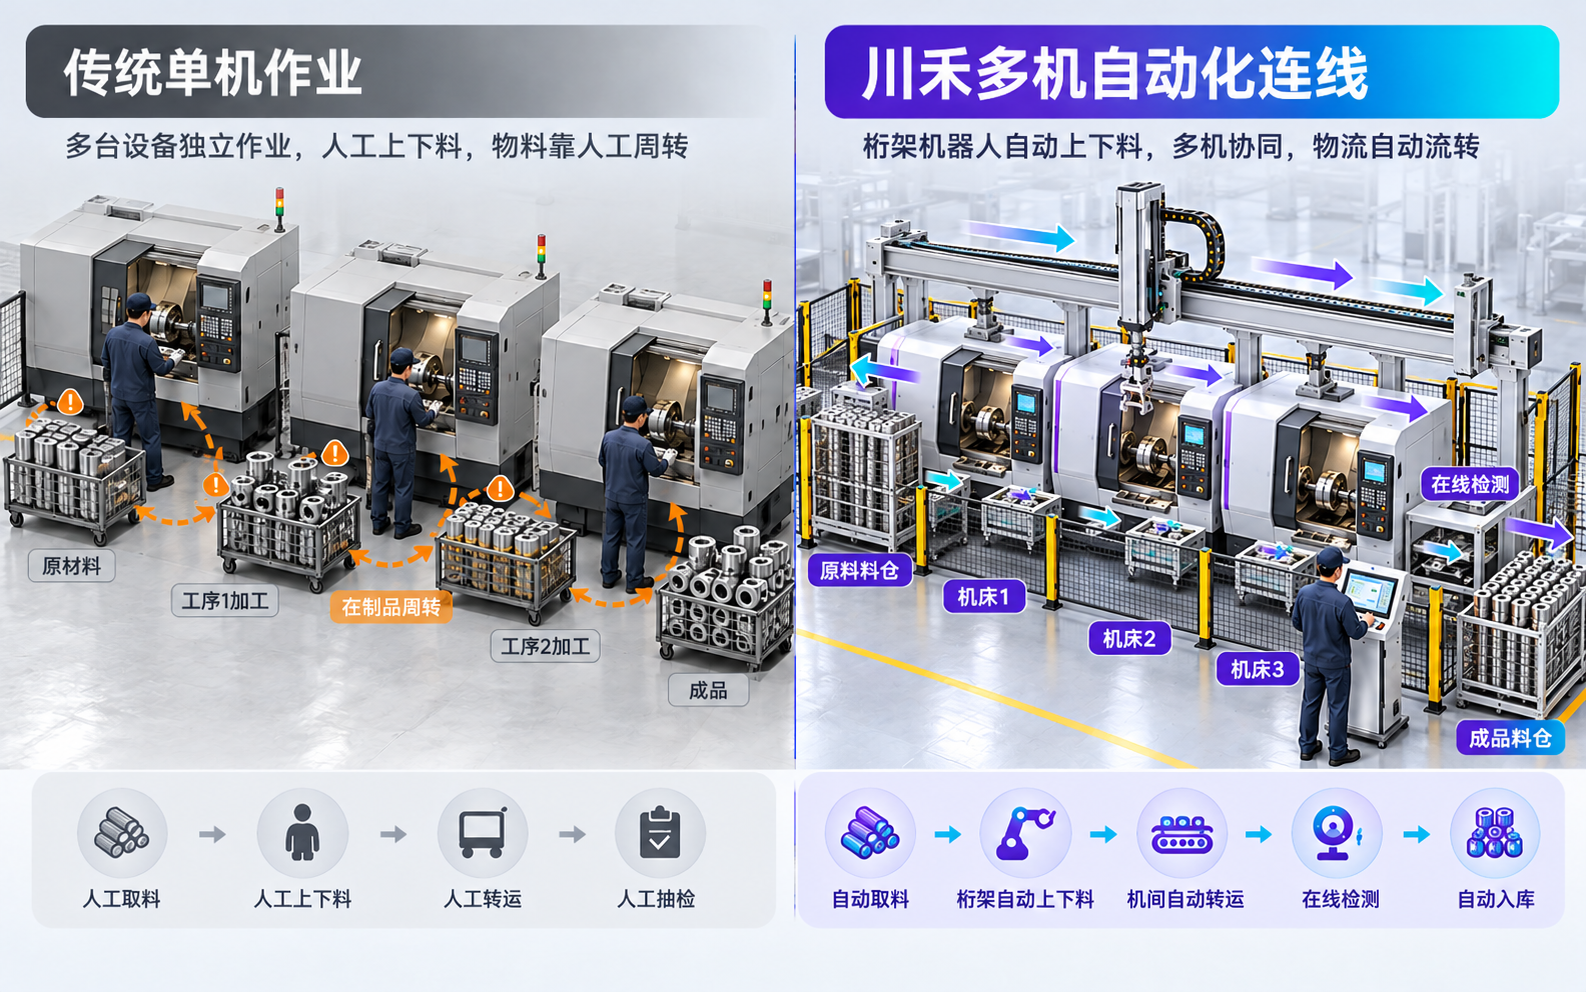
假设一家工厂主要加工轴套类零件,一个工件需要经过三道工序,每道工序分别由一台数控车床完成。
第一台机床完成粗加工,工人取下工件放进周转箱;第二台机床正在加工其他工件,暂时接不过来;等轮到第三台机床,操作人员又可能正在抽检尺寸。
这样的场景,在依赖人工周转的车间并不难想象。
单独看,三台机床都能正常加工。但连成一条生产流程后,加工时间之外还有上下料、等待、搬运和换型。
机器可能没坏,也没缺订单,就是没能连续干活。
二、一个简单的算术题,理解什么叫产线瓶颈
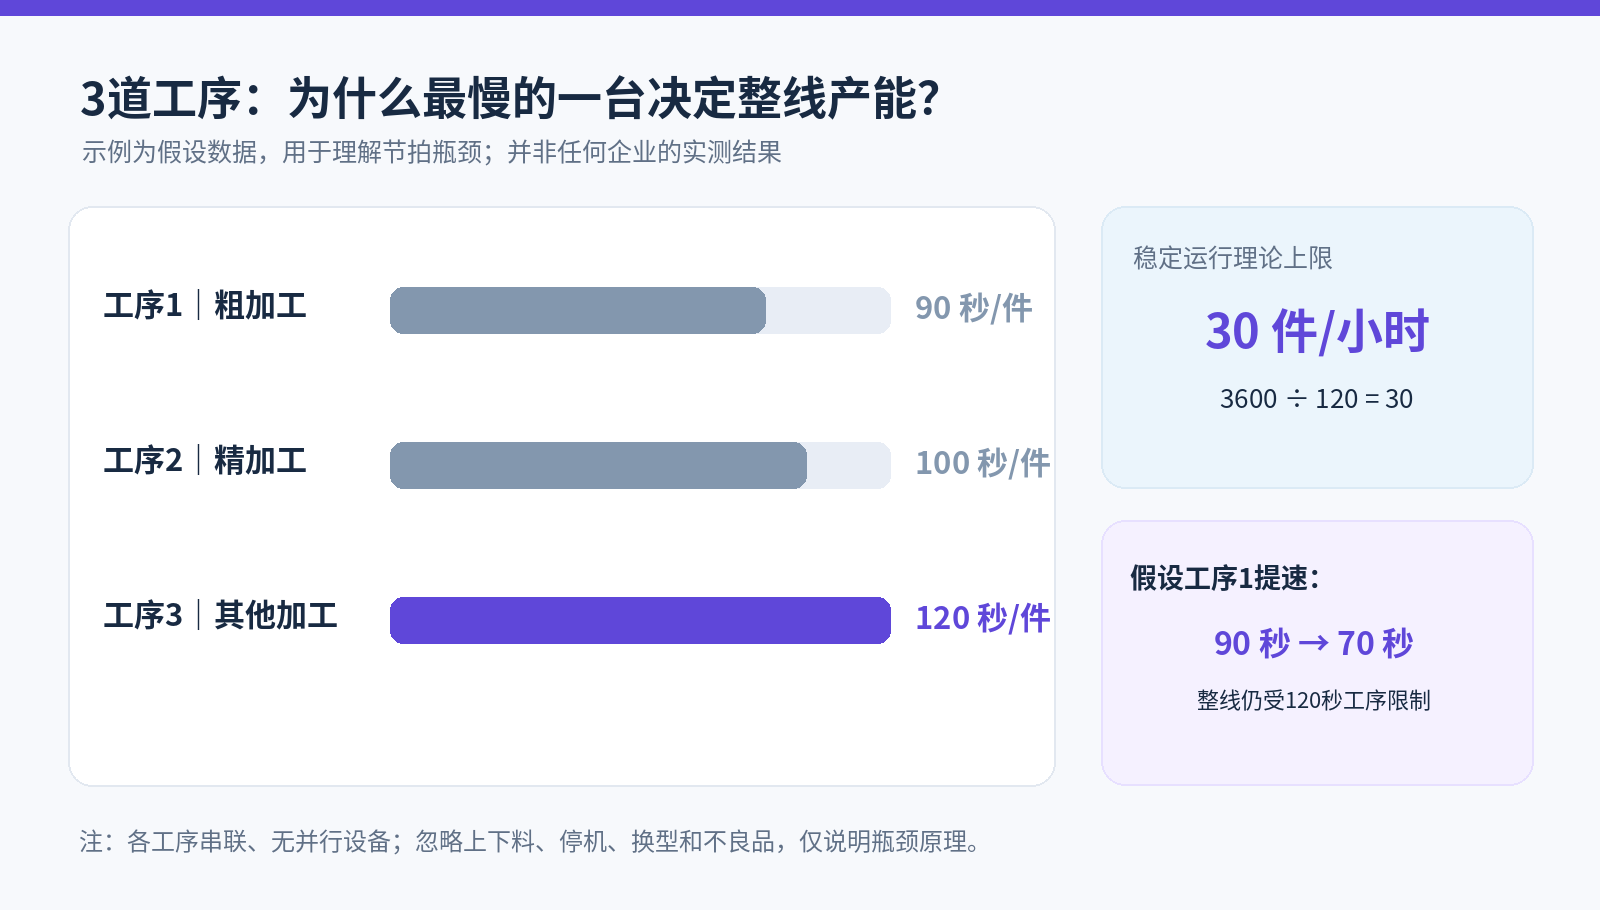
假设三道串联工序的单件加工节拍如下:
工序 加工内容 单件节拍
第一道 粗加工 90秒
第二道 精加工 100秒
第三道 其他加工 120秒
这里假设每道工序只有一台设备,忽略停机、上下料及不良品影响。
整条产线稳定运行后的理论最大产出是多少?
答案是:每小时30件。因为第三道工序每件需要120秒,已经成为整条线最慢的环节。即使花钱升级第一台数控车床,让它从90秒缩短到70秒,只要第三道工序还是120秒,整线理论产能就不会因此增加。
这就是生产线常说的“瓶颈工序”。
有一个细节要注意:这不是说其他设备速度不重要,而是产线优化要先找到真正限制产出的地方。
如果限制产能的主要原因是工件等待、上下料或者频繁停机,单纯提高机床切削速度,可能就不是最划算的改造方法。
三、把三台车床连起来,是不是加个机械手就行?
并没有这么简单。
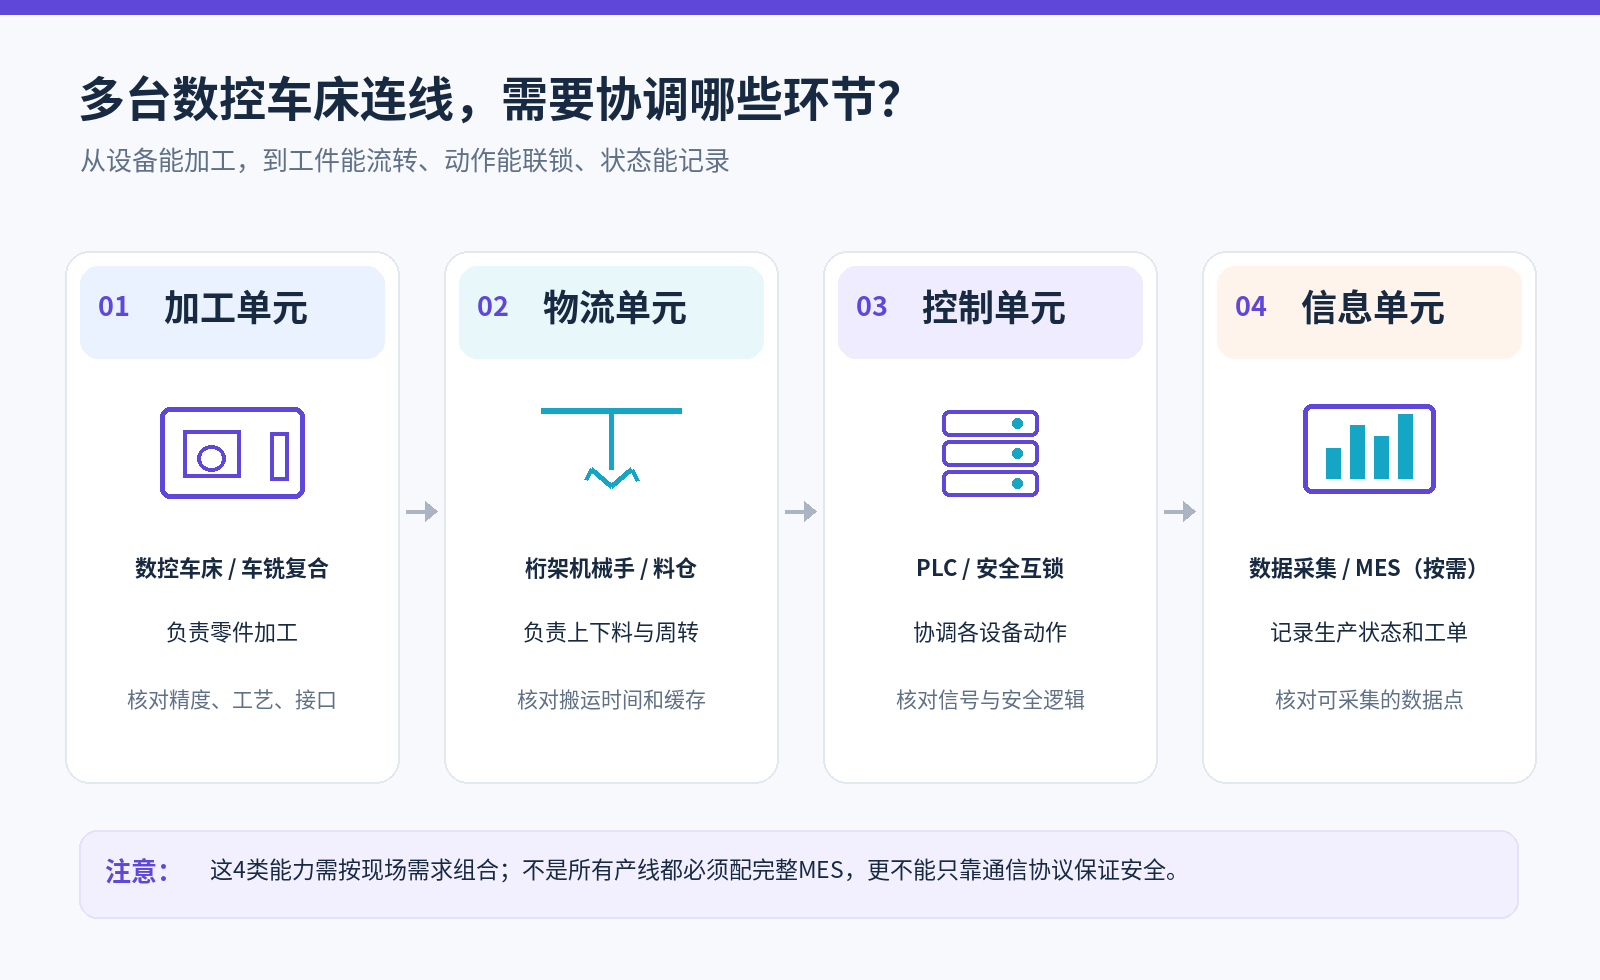
多机自动化连线一般要解决四个环节:
- 机床能不能配合自动化?
数控车床需要具备适合自动化的装夹方式,以及自动门、夹具或卡盘状态、加工完成等必要信号。旧机床是否可以改造,得具体检查控制系统和安全条件。 - 工件怎么自动转运?
常见方案有桁架机械手、关节机器人、料仓和输送装置。比如三台机床沿直线排列,桁架机械手可以沿横梁移动,把工件从指定位置送到对应机床。但机械手的搬运时间必须和加工节拍匹配,否则机器人也可能成为新的瓶颈。 - 怎么防止设备动作打架?
机械手不能随便伸进正在加工的机床,机床也不能在工件未正确夹紧时启动相应加工动作。这就需要控制系统和安全互锁配合。PLC可以参与顺序控制与信号协调,但安全相关功能必须按照实际风险及相应安全标准设计,不能只靠普通程序判断。 - 设备状态怎么记录?
如果希望知道每台机床运行多久、停机多久、出现什么报警,就需要采集设备状态。项目复杂度较高时,还可以对接MES等生产管理系统。但别把事情想得太复杂:不是所有三台机床的自动化连线都必须建设一套完整MES。
四、改造前后,到底有哪些变化?
下面是不同生产组织方式的典型差异,不代表所有工厂改造后都会实现同样效果。
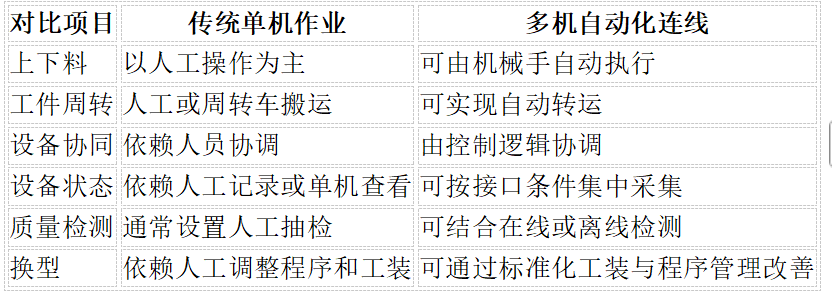
自动化最大的价值,并不是让每台机床突然加工得快一倍,而是减少不必要的等待和人工重复操作。当然,自动化线也会增加机械手、控制系统及维护成本。机器人故障、换型复杂、安全防护不足,都可能成为新的问题。
五、什么样的车间值得考虑多机连线?
我觉得可以先看三个条件:
一是产品批量是否相对稳定。如果每天加工的零件都完全不同、装夹方法又不统一,自动化改造难度会明显增加。
二是工序是否能够标准化。夹具定位、刀具准备、首件检测等环节越清楚,越有利于形成稳定节拍。
三是机床是否具备改造基础。设备精度、控制接口、安全条件和维护状态都需要核实。
对于初次尝试自动化的企业,不一定要一次建设完整产线。从单台机床自动上下料入手,再试点两三台连线,是值得考虑的渐进路径。
六、全文总结
讨论智能制造,容易把注意力放在机械手、MES、数字化系统这些看得见的新设备和新技术上。但真正决定产线能否稳定运行的,可能只是几个很普通的问题:工件能不能及时送到?设备是否经常等待?出了问题能不能找到原因?把这些问题解决,自动化才真正有意义。
如果你正在机加工车间工作,你觉得影响产能最大的原因是什么:机床速度、人工上下料,还是工序之间的等待?
七、技术FAQ
1:已有三台数控车床,能不能直接加机械手实现自动化?
可以先评估,但不一定能直接安装。需要检查每台机床的自动门、夹具控制、加工完成信号、安全回路以及现场空间。不同品牌和年代的设备可能需要不同的接口改造,最终应通过联机测试确认。
2:数控车床自动化连线一定比人工生产效率高吗?
不一定。若工件批量较小、换型非常频繁,自动化设备的调整时间可能抵消部分收益。只有当加工节拍、物料转运、检测及停机损失得到有效控制时,自动化改造才更有可能带来稳定改善。
3:桁架机械手和六轴机器人,哪种更适合车床上下料?
主要看机床排列方式、工件重量、抓取姿态和生产节拍。桁架适合部分直线布置、固定工位场景;六轴机器人适合更复杂的空间运动。两者都应结合场地、安全和维护成本进行评估。
4:三台数控机床实现自动化后,真的可以一个人管理吗?
有可能,但不能保证。除了自动上下料,还要考虑刀具寿命、工件检测、排屑、报警处理和异常停机恢复。只有设备和工艺足够稳定,并具备相应的安全及管理条件,才适合评估一人多机模式。
5:数控车床自动化改造一般多久能收回成本?
没有适用于所有企业的固定周期。通常需要计算设备与改造投入、人工节省、有效产量变化、良品率、维护费用及订单稳定性。建议同时测算乐观、正常和保守三种工况,再判断项目是否具有经济性。
这些问题比“什么是数控机床”“什么是智能制造”更接近采购人员的实际考虑。
欢迎分享实际情况。
资料说明:文中的 90 秒、100 秒和 120 秒为解释瓶颈原理的假设数据,非真实项目案例。设备选型需根据具体工件和现场条件验证。

DAMO开发者矩阵,由阿里巴巴达摩院和中国互联网协会联合发起,致力于探讨最前沿的技术趋势与应用成果,搭建高质量的交流与分享平台,推动技术创新与产业应用链接,围绕“人工智能与新型计算”构建开放共享的开发者生态。
更多推荐
 0
 0
- 0


 已为社区贡献1条内容

所有评论(0)