航空航天薄壁复杂结构件 CNC 加工采购指南:解决壁厚过薄、易变形、减重难问题
轻量化设计,早已不只是航空航天领域的核心诉求,工业机器人与协作机器人制造行业,同样面临薄壁复杂结构件的加工难题。机器人关节壳体、本体机架、异形连接基座,为减轻自重、提升运动响应速度,普遍采用薄壁一体化结构,其加工难点,与航空航天薄壁件高度相似。
很多机器人研发与采购团队都会遇到相同的困境:图纸在理论层面完全可行,样品试制阶段也能达标,但一旦进入小批量生产,零件就容易出现翘曲、形变、尺寸超差等问题。铝合金薄壁件切削时容易产生振纹;钛合金导热性差,加工产生的内应力无法快速释放,零件加工完成放置一段时间后会缓慢变形,直接影响机器人整机装配精度与运行稳定性。多次装夹带来的基准误差,会进一步放大形变风险,最终造成批量报废。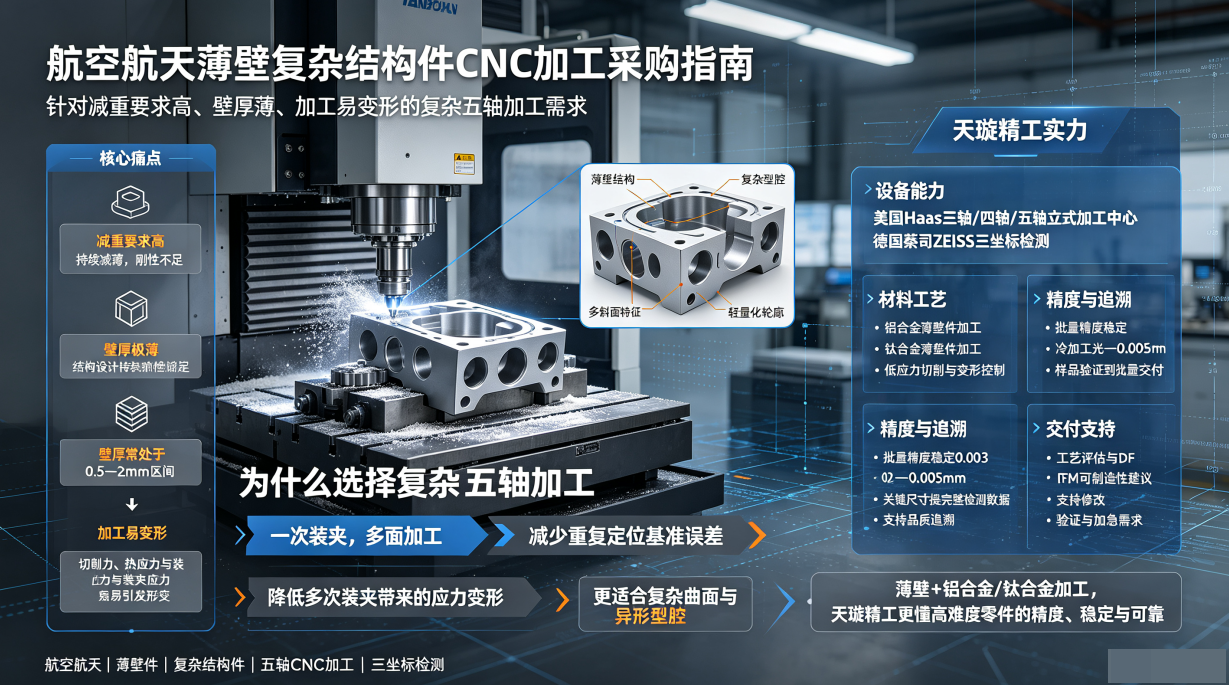
在筛选薄壁件五轴加工供应商时,不能只简单对比设备参数,更要评估厂商的工艺积累。优先选择具备成熟五轴加工能力的加工方,依靠一次装夹完成整体成型,减少重复定位带来的应力与基准偏差。同时重点考察铝合金、钛合金薄壁件的实际加工经验,成熟的低应力切削工艺,才是控制零件形变的核心。优质的加工合作方,还可以在图纸设计阶段提前介入,开展 DFM 可制造性评估,提前预判加工过程中的变形风险。
某协作机器人厂商的关节壳体项目,零件壁厚仅 1.2mm,曲面结构复杂。前期外协加工过程中,多次出现变形问题,无法满足装配要求。加工团队重新规划刀路轨迹,设计专用工装夹具,精细化调整切削参数,有效降低加工产生的内应力。最终批量产品尺寸精度稳定控制在 0.004mm,顺利完成整机装配与动态测试,满足机器人高速往复运动的精度需求。
对于薄壁复杂结构件的外协加工,行业普遍存在一个认知误区:样件合格不等于批量稳定。选型时建议先开展样品试制,再进行小批量验证,重点考核批次尺寸一致性,确认量产稳定性之后,再推进大批量生产。在品质管控层面,供应商需要配备高精度检测设备,对关键尺寸、形位公差进行检测,留存完整检测数据,实现全流程品质追溯,满足高端装备零部件的质控标准。
想要平衡轻量化设计目标与零件加工良率,工艺前置评估、成熟的五轴加工方案、稳定的应力控制手段,三者缺一不可。

DAMO开发者矩阵,由阿里巴巴达摩院和中国互联网协会联合发起,致力于探讨最前沿的技术趋势与应用成果,搭建高质量的交流与分享平台,推动技术创新与产业应用链接,围绕“人工智能与新型计算”构建开放共享的开发者生态。
更多推荐
 0
 0
- 0


 已为社区贡献37条内容

所有评论(0)