SOP+AI视觉+视频分析:装配顺序与数量双闭环防错实战案例
在精密电子、汽车零部件等行业的装配生产线上,如何确保每一位操作员都能严格遵循作业指导书(SOP)执行每一个动作,是保证产品一致性与可靠性的核心挑战。传统依赖人工目视抽检或操作员经验的方式,不仅效率低下,而且难以杜绝因漏装、错序、数量偏差等隐性缺陷导致的质量问题与返工成本。
基于此,我们通过一个真实的客户项目,落地了一套 SOP-AI智能装配辅助检测系统。该系统深度融合了标准作业程序与AI视觉技术,核心目标是实现装配过程中的顺序防错与数量防漏,构建一个“防错在前,检测在后”的主动式质量闭环。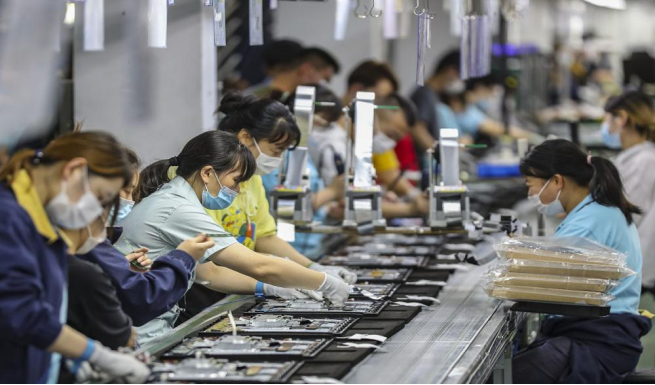
一、 项目背景与核心痛点
我们的客户是一家汽车零部件一级供应商,其一条关键装配线负责组装一种精密的控制模块。该模块由多个小型零部件按特定顺序装配而成,且左右两侧需对称安装固定数量的部件。
- 痛点一:装配顺序易错。尤其是新员工或换线生产时,极易发生跳步、倒序等操作,导致部件间干涉或功能失效,往往在最终测试时才被发现,返工成本高。
- 痛点二:装配数量易漏。左右对称工位各需安装8个相同部件,人工计数易疲劳出错,漏装一个即导致产品功能不全,引发客户投诉。
- 传统方案局限:曾尝试在关键工位增加质检员进行全检,但人力成本高且存在主观误判;也考虑过使用传感器,但无法覆盖“顺序”和“真假到位”等复杂逻辑。
二、 技术方案与系统架构设计
针对上述痛点,我们摒弃了传统工业相机+PLC的简单逻辑,设计了一套以AI视频分析为核心的本地化智能方案。
核心架构:
- 前端感知层:采用高分辨率、宽动态范围的安防相机。相比传统工业相机,安防相机视野更广,能更好覆盖整个工位操作区域,适应复杂光照变化,并以视频流形式提供连续帧,为AI行为分析提供基础。
- 边缘计算层:部署本地AI服务器于产线侧。所有视频流在本地进行处理与分析,无需上云,充分保障了客户生产数据与工艺细节的隐私安全,同时网络延迟极低,满足实时性要求。
- 算法与应用层:
- JZ-AI-Pro深度学习平台:这是我们自研的AI模型训练与部署平台。在该项目中,我们利用它来训练和优化两个核心模型:用于物料识别的目标检测模型和用于手部动作分析的关键点检测模型。
- SOP-AI流程设计软件:这是我们为客户定制的上层应用软件。工程师可在此软件中,以“拖拽式”流程块的方式,灵活定义每个工位的标准SOP步骤(例如:步骤1-识别物料A,步骤2-识别手部放置动作,步骤3-计数+1),并将定义好的流程与后台AI模型能力绑定。
系统通过显示器实时向操作员反馈当前状态(如:当前步骤、已安装数量、错误提示),形成人机交互闭环。
三、 关键技术实现与工程落地
1. 装配顺序的AI实时闭环控制
- 难点:如何在非约束、动态的装配环境中,准确判断操作员当前拿取和放置的是否为SOP规定的正确物料?
- 我们的实现路径:
- 单手操作规范:首先,我们在SOP-AI软件中设定规则,要求操作员使用同一只手(如右手)进行抓取和放置。通过手部关键点检测模型实时跟踪手部运动轨迹,若检测到非指定手进入工作区域或出现双手交叉,系统立即触发语音告警。
- SOP步骤与视觉比对:我们将整个装配过程拆解为N个标准步骤,并预先在JZ-AI-Pro平台中,针对每一种待装配物料(卡扣、线束、盖板等)训练了高精度的目标检测模型。装配时,SOP-AI软件按序“激活”当前步骤对应的物料识别模型。当操作员手部携带物料进入安装位置时,安防相机抓拍特写画面,AI模型实时识别其手中的物料特征,并与当前步骤规定的物料进行比对。
- 实时纠错:若识别结果匹配,则流程进入下一步;若识别为错误物料或未检测到规定物料,系统会通过工位屏幕高亮提示“顺序错误,请按SOP-第X步操作”,并伴随语音播报,阻止后续操作,直至错误纠正。
2. 装配数量的双工位AI+传感器双校验
- 难点:如何确保每个部件都安装“到位”,且不被重复计数或虚假计数?
- 我们的实现路径:
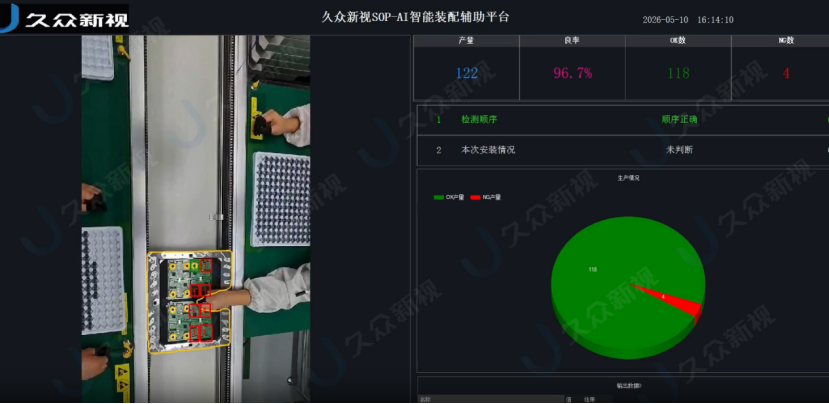
- 视觉计数为主:在每个工位(左/右)的上方,部署安防相机,监控整个安装面。当AI判定一次“顺序正确”的放置动作完成后,会进一步通过目标检测模型,确认该物料是否已稳定存在于其正确的安装坐标区域内,并检查其姿态(如无严重歪斜、浮高)。只有满足所有条件,该工位的软件计数器才进行“+1”操作。
- 传感器信号为辅:在关键部件的安装底座,我们集成了微动开关或光电传感器作为“到位传感器”。AI视觉计数完成后,会等待接收该传感器的触发信号,进行二次确认。
- 交叉校验与防作弊:这种“AI视觉判断+物理信号确认”的双重校验机制,有效杜绝了“物料虚放(未到底)”、“快速划过欺骗相机”或“重复放置同一物料骗取计数”等作弊或意外情况。只有两者均通过,才被认为是一次有效的安装。
- 可视化与流程互锁:工位显示器清晰展示“左工位:已装X/8,右工位:已装Y/8”。SOP-AI软件内置逻辑判断:只有左右工位计数器均达到8,系统才会向产线PLC发送“本工位完成”信号,解锁输送带或下一工序;否则,产线将暂停等待。
四、 应用效果与项目价值总结
该系统上线后,取得了显著的量化与质化效果:
- 质量提升:彻底消除了因装配顺序错误和部件漏装导致的在线返工和客户端投诉。新员工经过简短培训,在系统引导下即可达到熟练工的装配准确率。
- 效率与成本:替代了原有的人工全检岗位,降低了人力成本。同时,因提前拦截错误,避免了缺陷产品流入后道工序所造成的更大损失。
- 流程数字化:所有工位的每一次操作记录(步骤执行时间、是否报警、完成状态)均被自动保存,形成完整的、可追溯的电子装配履历,为工艺优化和质量分析提供了真实数据基础。
总结而言,本次实战案例的核心在于,我们通过“安防相机+本地AI服务器+自研算法平台”的架构,将静态的纸质SOP转化为一个动态的、可交互的、具备实时判断与防错能力的“AI监工”。它不仅告诉操作员“应该做什么”,更能实时判断“你做对了没有”,并在出错时立即干预,形成了质量管控的主动闭环。
这套 SOP+AI+视觉+视频的解决方案,其技术思路可复用于汽车零部件装配、电子元器件插件、医疗器械组装、小家电总装等多工序、高要求的离散制造场景,助力企业实现精益生产与质量零缺陷的目标。

DAMO开发者矩阵,由阿里巴巴达摩院和中国互联网协会联合发起,致力于探讨最前沿的技术趋势与应用成果,搭建高质量的交流与分享平台,推动技术创新与产业应用链接,围绕“人工智能与新型计算”构建开放共享的开发者生态。
更多推荐
 9
 0
- 0


 已为社区贡献5条内容

所有评论(0)